
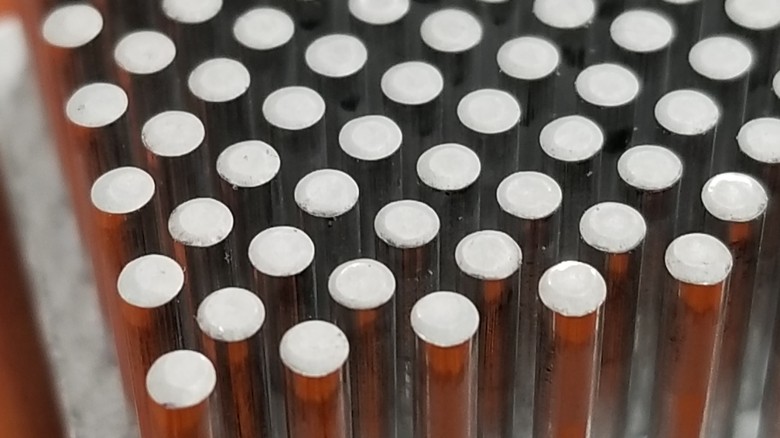
電子機器やEV、AIサーバーの高性能化に伴い、熱対策の重要性が高まっています。
発熱部品から熱を効率的に逃がし、適切な温度に保つために欠かせないのが、ヒートシンクです。
しかし、ヒートシンクは単に熱を逃がす部品ではありません。
求められる放熱性能や製品サイズ、生産数量によって、最適な製造方法は異なります。
近年では、小型化と高性能化の両立が求められるなか、従来の切削加工や押出成形に加え、鍛造技術を活用したヒートシンクの採用も広がっています。
本記事では、ヒートシンクの役割や性能を左右する要素を整理したうえで、切削加工・押出成形・ダイカスト・鍛造の製造方法を比較し、鍛造技術が活用される理由やニチダイの成形技術への取り組みについて解説します。
ヒートシンクとは?
ヒートシンクの役割
ヒートシンクとは、電子部品や半導体から発生した熱を吸収し、周囲へ効率よく放熱するための部品です。
半導体や電子部品、EVのモーター制御に使われるパワー半導体などは、動作時に熱を発生します。
この熱を適切に放散できなければ、性能低下や誤作動、部品寿命の低下につながる可能性があります。
ヒートシンクは熱伝導率の高い金属を利用して熱を広げ、フィン(羽根状の突起)によって拡大した表面から効率よく放熱することで、電子機器の安定稼働を支えています。
ヒートシンクが必要とされる理由
近年の電子機器は、小型化と高性能化が同時に進んでいます。
限られたスペースの中で多くの処理を行うため、発熱量は年々増加しています。
十分な放熱ができない場合、次のような問題が発生します。
- 性能低下
- 処理速度の低下
- 部品の劣化
- 製品寿命の短縮
そのためヒートシンクは、製品性能だけでなく、信頼性や耐久性を確保するうえでも重要な役割を担っています。
ヒートシンクの主な用途
ヒートシンクは幅広い分野で活用されています。
代表的な用途は、次のとおりです。
- CPU・GPU
- SSD
- パワー半導体モジュール
- EV用インバータ
- サーバー
- 通信機器
- 産業機器
近年ではEVやAI向け機器の普及によって、より高い放熱性能と小型化の両立が求められるようになっています。
ヒートシンクの性能を左右するポイント
放熱性能を高めるフィン構造
ヒートシンクの表面には多数のフィンが設けられています。
フィンの目的は空気との接触面積を増やすことです。
空気との接触面積が増えるほど熱を逃がしやすくなるため、フィンの高さ・厚み・本数・間隔は放熱性能に大きく影響します。
特に高性能なヒートシンクでは、細く高いフィンをいかに安定して形成するかが重要になります。
材質による違い(アルミ・銅など)
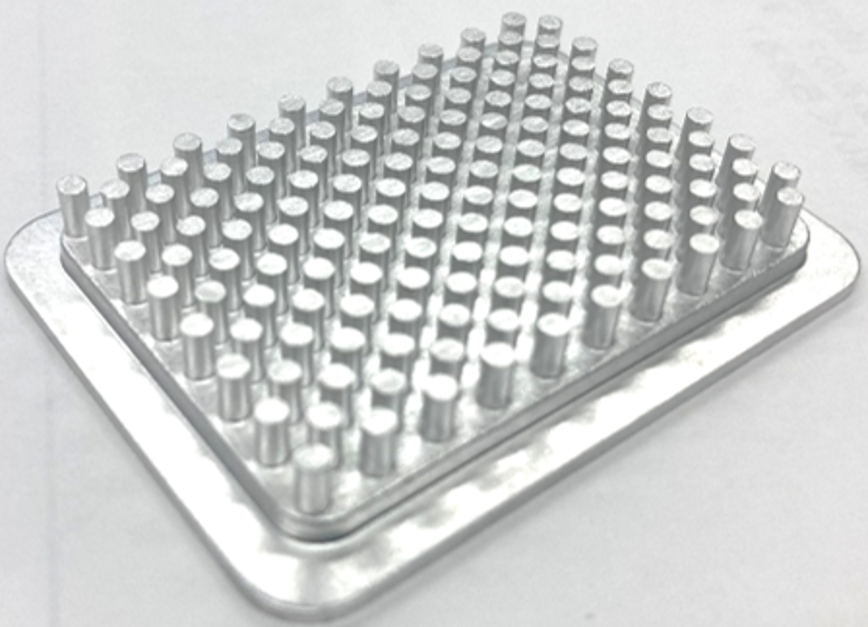
ヒートシンクに使用される代表的な材料には、アルミニウムと銅があります。
アルミニウム
- 軽量
- 加工しやすい
- コストを抑えやすい
銅
- 熱伝導率が高い
- 高い放熱性能を実現しやすい
- 重量が大きく、材料コストが高い
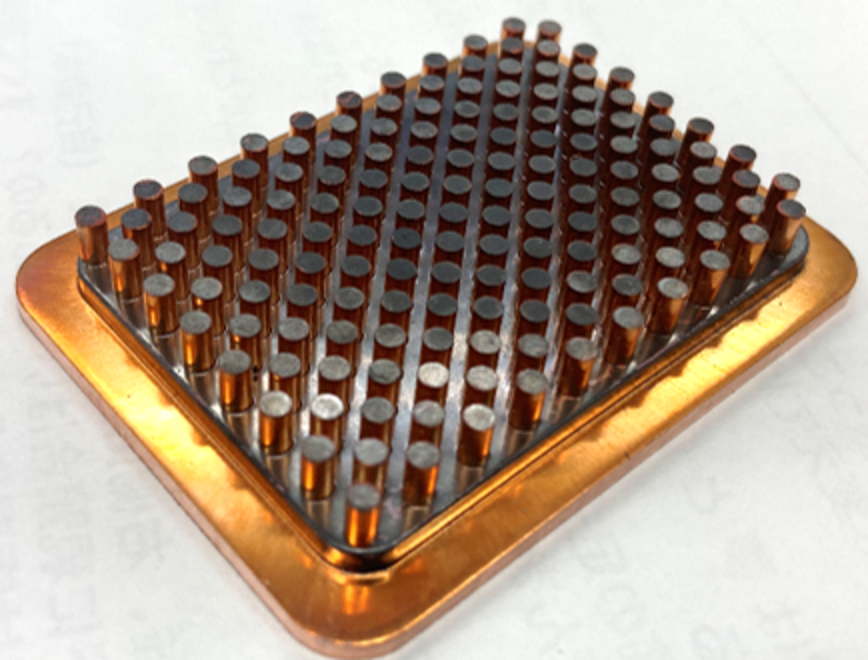
このように、ヒートシンクには、求められる放熱性能や重量、コストに応じた適切な材料が使用されます。
熱抵抗とは
ヒートシンクの性能を評価する指標の一つが熱抵抗です。
熱抵抗は熱の伝わりにくさを数値化したもので、一般的には値が小さいほど放熱性能が高いとされています。
ヒートシンク設計では、材料・フィンの形状・冷却条件を考慮しながら熱抵抗の低減を図り、放熱性能の向上を実現します。
ヒートシンクの主な製造方法
切削加工
切削加工は、金属ブロックから不要な部分を削り出して形状を作る工法です。
試作品や小ロット生産で広く採用されています。
複雑な形状にも対応できますが、材料歩留まりは低くなる傾向があります。
押出成形
押出成形は、アルミ材を金型から押し出して一定断面形状を作る工法です。
一般的なアルミ製ヒートシンクで広く採用されている製造方法です。
量産性とコストのバランスに優れていますが、断面形状に制約があります。
ダイカスト
ダイカストは、溶融金属を金型に注入する工法です。
複雑な形状を一体成形できることから、自動車部品などでも広く採用されています。
量産性に優れる一方で、薄く細かなフィン形状には制約があります。
鍛造
鍛造は金属に大きな圧力を加えて塑性変形させる工法です。
切削のように材料を削り取るのではなく、材料を流動させて形状を形成するため、材料を有効に活用できます。
また、高い寸法精度や量産性が期待できるほか、細く高いフィン形状の形成にも適しており、高い放熱性能が求められるヒートシンクに採用されています。
一方で、金型製作費が必要となるため、小ロット生産ではコスト面が課題となる場合があります。
ヒートシンク製造に鍛造技術が活用される理由
高い寸法精度が求められるため
ヒートシンクは発熱部品へ密着して取り付けられるため、寸法精度が重要になります。
また、細く高いフィンを備えたヒートシンクでは、わずかな形状差が放熱性能に影響する可能性があります。
材料ロスを抑えられるため
切削加工は削り取る工程が必要ですが、鍛造は材料を塑性変形によって成形します。
そのため、材料ロスを抑えやすいという特徴があります。
量産時の生産性向上につながるため
金型を用いることで、品質のばらつきを抑えながら、製品を安定的に量産しやすくなります。
特に、大量生産を前提とした製品では、大きなメリットとなります。
EV・AI時代に高まるヒートシンク需要
EVの熱マネジメント
EVでは、インバータやバッテリー周辺部品の温度管理が重要です。
高出力化や航続距離の向上が求められるなか、電子部品の発熱量も増加しており、効率的な放熱を実現するヒートシンクの重要性が高まっています。
パワー半導体の高発熱化
パワー半導体は電力の変換や制御を担う重要な部品です。
高出力化に伴って発熱量も増加しており、性能や信頼性を維持するために高度な熱対策が求められています。
データセンター・AIサーバー分野での活用
AIサーバー向けGPUでは消費電力が増加しており、発熱量も大きくなっています。
そのため、限られたスペースの中で多くの処理を行うAIサーバーでは、効率的な熱対策がより重要になっています。
ニチダイのヒートシンク成形への取り組み
ニチダイでは、ヒートシンクに求められる高い放熱性能と小型化ニーズに対応するため、多数の微細なフィン形状を対象とした成形技術の開発に取り組んでいます。
アルミニウムや銅を用いた検証を通じて、成形性やフィン形状の再現性、量産適用に向けた課題の把握を進めています。
精密鍛造による微細形状の検討
ヒートシンクでは、放熱性能を高めるために、多数の微細なフィンを備えた形状が用いられます。
ニチダイでは、こうしたフィン形状に対して鍛造シミュレーションを活用し、材料の流動状態や成形性を事前に確認することで、より安定した成形条件の検討を進めています。
解析技術を活用した検証
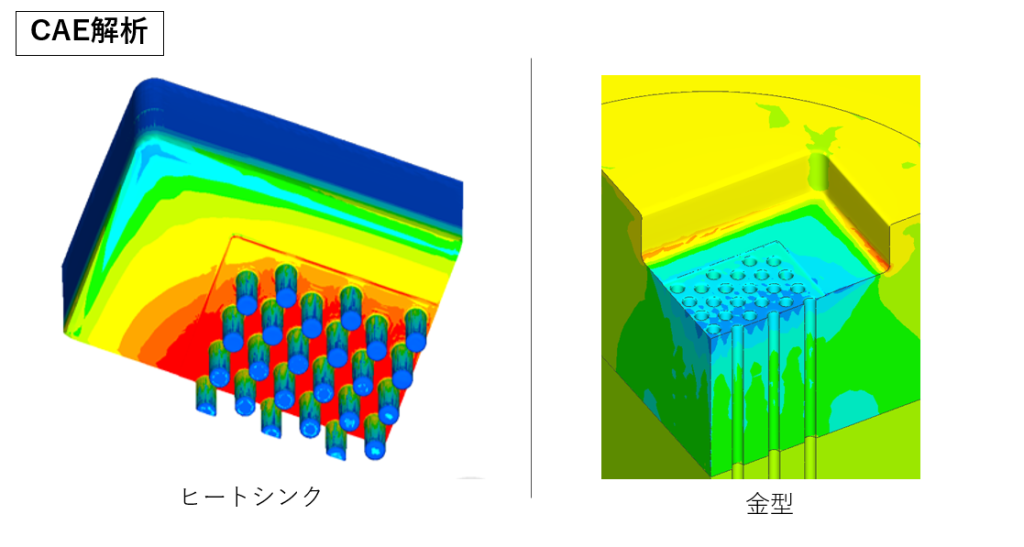
ヒートシンクの解析では、対象となる形状や評価目的に応じてモデルを構築します。
今回の事例では、約75万要素で構成されたモデルを使用しています。
要素サイズに粗密を設けることで、形状再現性と解析効率の両立を図っています。
これにより、試作前の段階で成形時の材料挙動を把握し、設計・製造条件の検討に活用しています。
また、鍛造解析モデルを用いて塑性ひずみ分布などを確認するとともに、型応力解析によって成形時の金型応力も確認しています。
これにより、製品側の成形性と金型への負荷の両面から検証を行っています。
鍛造技術を活用したフィン成形の検討
製造コストの低減とフィン先端の切削レス化を実現するためには、フィンの高さや形状を安定させることが重要です。
ニチダイでは、フィン高さのばらつきを抑える成形技術の一つとして、鍛造時にフィン先端へ背圧を付与する方法について検討を行いました。
成形解析と実機試験の結果を比較し、背圧付与によるフィン高さの均一化効果を確認しています。
試験条件下では、成形後のフィン高さを測定し、その結果に応じて背圧付与部の金型条件を調整することで、フィン高さのばらつきを抑制できる可能性を確認しました。
今後も、製品仕様や量産条件を踏まえた検証を継続し、放熱部品に求められる高精度な成形技術の確立を目指してまいります。
まとめ
ヒートシンクは、電子機器やEV、AIサーバーなどの発熱部品を適切な温度に保つために欠かせない部品です。
放熱性能はフィン形状や材料、熱抵抗などによって左右され、用途や求められる性能に応じて適切な設計が求められます。
製造方法には切削加工、押出成形、ダイカスト、鍛造などがあり、それぞれに特徴があります。
中でも鍛造は、高い寸法精度や量産性に加え、微細なフィン形状の形成に適していることから、高い放熱性能が求められるヒートシンクへの活用が期待されています。
今後、EVやAI関連機器の普及に伴い、ヒートシンクにはさらなる高性能化と小型化が求められると考えられます。
その中で、製品要求に応じた製造方法の選定や成形技術の活用がますます重要になっていくでしょう。


